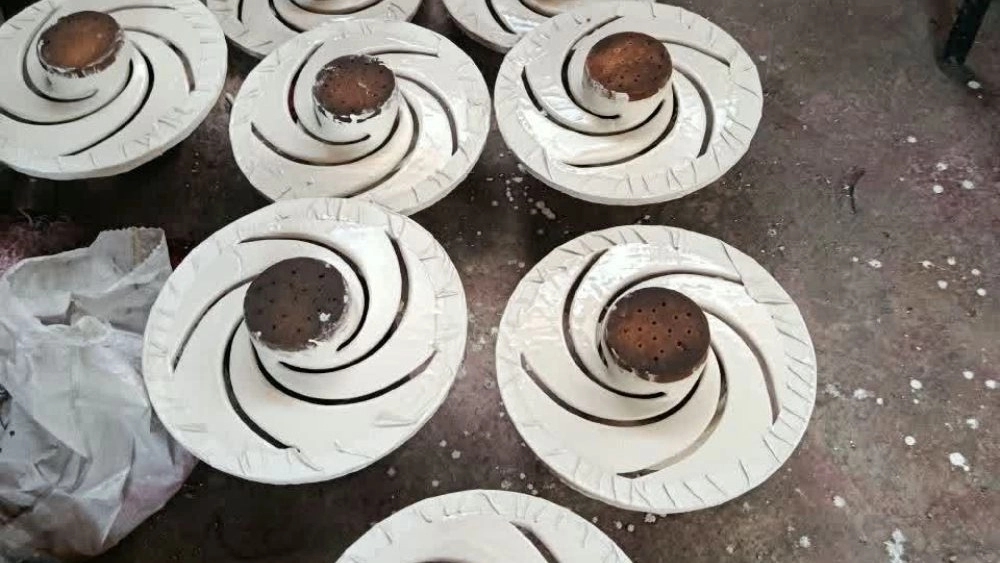
وقتی یک قطعه داپلکس پس از ریخته گری با ترک در ریشه پره از قالب خارج می شود، معمولا اولین واکنش این است که مشکل را به کیفیت مذاب یا آلیاژ نسبت دهیم. اما واقعیت این است که ترک های ریشه پره در بسیاری از پروژه ها حاصل یک عامل واحد نیستند. طراحی قطعه، هندسه پره، طراحی سیستم راهگاهی، تغذیه، دمای بارریزی، سرعت پر شدن قالب، انقباض انجمادی، کیفیت قالب و حتی عملیات حرارتی می توانند در ایجاد این عیب نقش داشته باشند.
در ریخته گری استیل، به ویژه زمانی که قطعه از فولاد زنگ نزن داپلکس ساخته می شود، کنترل شرایط تولید اهمیت بیشتری پیدا می کند. ساختار دو فازی آستنیت و فریت، حساسیت قطعه به سیکل حرارتی و رفتار انقباضی آن باعث می شود کوچک ترین ضعف در طراحی یا فرآیند، در نواحی دارای تمرکز تنش خود را نشان دهد.
ریشه پره دقیقا یکی از همین نواحی حساس است. تغییر ناگهانی ضخامت، اتصال پره به بدنه، گوشه های تیز و محدودیت تغذیه می توانند تنش های قابل توجهی ایجاد کنند. بنابراین برای پیدا کردن مقصر اصلی، باید کل فرآیند ریخته گری استیل را از مرحله طراحی تا بازرسی نهایی بررسی کرد.
اگر شما نیز با ترک های ریشه پره، ترک های سطحی یا شکست قطعات داپلکس مواجه هستید، انتخاب یک مجموعه متخصص می تواند هزینه آزمون و خطا را کاهش دهد. برای بررسی تخصصی قطعه و انتخاب روش مناسب ریخته گری استیل، همین حالا مشخصات قطعه خود را برای کارشناسان ارسال کنید.
چرا ریشه پره محل مناسبی برای ایجاد ترک است؟
در طراحی قطعات پره دار، محل اتصال پره به بدنه معمولا یک تغییر هندسی مهم محسوب می شود. زمانی که پره از یک ضخامت نسبتا کم به یک بدنه ضخیم تر متصل می شود، سرعت سرد شدن در این دو ناحیه یکسان نیست.
پره به دلیل سطح بیشتر نسبت به حجم، سریع تر حرارت خود را از دست می دهد. در مقابل، بخش ضخیم بدنه مدت بیشتری در حالت گرم باقی می ماند. این اختلاف دمایی می تواند باعث ایجاد تنش های حرارتی و انقباضی شود.
از طرف دیگر، فلز هنگام انجماد و سرد شدن دچار انقباض می شود. اگر فلز مذاب کافی برای جبران این انقباض در اختیار ناحیه ریشه پره نباشد، احتمال ایجاد حفره، مک انقباضی و در شرایط نامناسب ترک افزایش پیدا می کند.
در فرآیند ریخته گری استیل باید این موضوع از همان مرحله طراحی در نظر گرفته شود. اصلاح شعاع اتصال، کنترل ضخامت، استفاده صحیح از تغذیه و ایجاد مسیر مناسب برای ورود مذاب می تواند نقش مهمی در کاهش عیوب داشته باشد.
مهم ترین علت های ترک ریشه پره در فولاد داپلکس
برای پیدا کردن علت واقعی ترک، بهتر است عوامل را به چند گروه تقسیم کنیم. این کار در ریخته گری استیل کمک می کند به جای اصلاح تصادفی فرآیند، علت ریشه ای مشکل شناسایی شود.
طراحی نامناسب قطعه
یکی از رایج ترین عوامل، طراحی هندسی نامناسب است. گوشه های کاملا تیز و اتصال ناگهانی پره به بدنه باعث تمرکز تنش می شوند.
اگر در محل اتصال پره به بدنه شعاع مناسبی وجود نداشته باشد، تنش ایجاد شده در هنگام انجماد و سرد شدن می تواند در یک ناحیه کوچک متمرکز شود. در چنین شرایطی حتی اگر ترکیب شیمیایی مذاب مناسب باشد، ترک همچنان ممکن است ایجاد شود.
در طراحی برای ریخته گری استیل بهتر است محل اتصال پره و بدنه دارای انتقال هندسی نرم باشد. افزایش کنترل شده شعاع گوشه و حذف تغییرات ناگهانی ضخامت از اقدامات موثر برای کاهش تمرکز تنش است.
تغذیه ناکافی
یکی دیگر از عوامل مهم، طراحی نامناسب سیستم تغذیه است. فولاد در زمان انجماد منقبض می شود و اگر تغذیه مناسب وجود نداشته باشد، نواحی ضخیم تر ممکن است با کمبود مذاب مواجه شوند.
ریشه پره معمولا در مجاورت ناحیه ای قرار دارد که اختلاف ضخامت زیادی دارد. بنابراین اگر مسیر تغذیه به خوبی طراحی نشده باشد، انقباض می تواند باعث ایجاد ناپیوستگی و در ادامه ترک شود.
در ریخته گری استیل، طراحی تغذیه باید بر اساس هندسه واقعی قطعه، مدول حرارتی، جهت انجماد و محل آخرین بخش منجمد شونده انجام شود.
دمای بارریزی نامناسب
دمای بارریزی بیش از حد بالا یا پایین نیز می تواند مشکل ساز باشد. دمای بسیار پایین ممکن است باعث پر نشدن کامل قالب یا ایجاد اتصال سرد شود. دمای بیش از حد بالا نیز می تواند واکنش های نامطلوب با قالب، افزایش اکسیداسیون و تغییر شرایط انجماد را به دنبال داشته باشد.
در ریخته گری استیل انتخاب دمای مناسب باید بر اساس نوع آلیاژ، ابعاد قطعه، سیستم راهگاهی، جنس قالب و شرایط تولید انجام شود. نمی توان یک عدد ثابت را برای تمام قطعات داپلکس مناسب دانست.
سرعت پر شدن نامناسب قالب
اگر قالب خیلی سریع پر شود، احتمال ایجاد تلاطم و ورود اکسیدها افزایش پیدا می کند. اگر سرعت بیش از حد پایین باشد، ممکن است فلز پیش از رسیدن به نقاط حساس بخشی از سیالیت خود را از دست بدهد.
در قطعات پره دار، مسیر حرکت مذاب اهمیت زیادی دارد. طراحی سیستم راهگاهی باید به گونه ای باشد که پر شدن قالب تا حد امکان کنترل شده و یکنواخت انجام شود.
این موضوع یکی از بخش های مهم مهندسی ریخته گری استیل است و معمولا باید با شبیه سازی جریان مذاب و انجماد بررسی شود.
نقش ساختار داپلکس در ایجاد ترک
فولاد داپلکس به دلیل ساختار دو فازی خود، ویژگی های مکانیکی و خوردگی بسیار مطلوبی دارد. همین ویژگی باعث شده است در بسیاری از تجهیزات صنعتی مورد استفاده قرار گیرد.
اما تولید قطعات داپلکس نیازمند کنترل دقیق فرآیند است. نسبت فریت و آستنیت، ترکیب شیمیایی، سرعت سرد شدن و عملیات حرارتی می توانند روی عملکرد نهایی قطعه اثر بگذارند.
در صورتی که شرایط انجماد یا عملیات حرارتی مناسب نباشد، ساختار می تواند از حالت مطلوب فاصله بگیرد. در نتیجه، خواص مکانیکی قطعه تغییر کرده و حساسیت آن به ترک افزایش پیدا می کند.
به همین دلیل، ریخته گری استیل برای آلیاژهای داپلکس تنها به ذوب و پر کردن قالب محدود نمی شود. کنترل ترکیب شیمیایی، دما، انجماد و عملیات پس از ریخته گری باید به صورت یک زنجیره واحد دیده شود.
آیا ترکیب شیمیایی مذاب مقصر است؟
گاهی تصور می شود اگر ترکیب شیمیایی مذاب مطابق استاندارد باشد، دیگر امکان ایجاد ترک وجود ندارد. این تصور درست نیست.
ترکیب شیمیایی مناسب یک شرط ضروری است، اما به تنهایی کافی نیست. عناصر آلیاژی، میزان ناخالصی ها، گوگرد، فسفر، اکسیژن، نیتروژن و سایر عوامل می توانند بر رفتار انجماد و خواص قطعه تاثیر بگذارند.
بنابراین در ریخته گری استیل باید نمونه گیری و آنالیز شیمیایی در کنار کنترل فرآیند انجام شود. اگر ترک مشاهده شده است، بررسی آنالیز مذاب می تواند بخشی از فرآیند عیب یابی باشد، اما نباید بدون بررسی هندسه، تغذیه و انجماد، تمام تقصیر به ترکیب شیمیایی نسبت داده شود.
تاثیر قالب و ماهیچه بر ترک ریشه پره
قالب نیز می تواند در ایجاد ترک نقش داشته باشد. رطوبت، استحکام، نفوذ پذیری، دمای قالب و کیفیت سطح ماهیچه از جمله عواملی هستند که باید بررسی شوند.
اگر گازهای تولید شده در قالب مسیر خروج مناسبی نداشته باشند، امکان ایجاد عیوب گازی و ناپیوستگی در قطعه وجود دارد. همچنین اگر قالب بیش از حد سخت یا نامناسب باشد، ممکن است انقباض قطعه محدود شود.
در ریخته گری استیل باید میان استحکام قالب و قابلیت جبران انقباض تعادل مناسبی وجود داشته باشد.
به همین دلیل، انتخاب سیستم قالب گیری نباید فقط بر اساس هزینه اولیه انجام شود. کیفیت سطح، قابلیت خروج گاز، پایداری ابعادی و رفتار قالب در هنگام انجماد نیز باید مورد توجه قرار گیرد.
چگونه تشخیص دهیم ترک انقباضی است یا ترک حرارتی؟
ظاهر ترک به تنهایی همیشه برای تشخیص علت کافی نیست. اما بررسی موقعیت، شکل، عمق و مسیر ترک می تواند اطلاعات مهمی در اختیار متخصص قرار دهد.
ترک های مرتبط با انقباض معمولا در نواحی گرم و ضخیم یا محل هایی که تغذیه مناسبی ندارند مشاهده می شوند. در مقابل، ترک های حرارتی ممکن است در نقاطی ظاهر شوند که انقباض قطعه در هنگام سرد شدن با محدودیت مواجه شده است.
برای تشخیص دقیق تر می توان از روش هایی مانند بازرسی چشمی، مایع نافذ، رادیوگرافی، تست اولتراسونیک و بررسی متالوگرافی استفاده کرد.
در پروژه های حساس ریخته گری استیل، ترکیب چند روش بازرسی می تواند تصویر دقیق تری از علت عیب ارائه دهد.
نقش شبیه سازی در جلوگیری از ترک
یکی از روش های موثر برای کاهش آزمون و خطا، استفاده از نرم افزارهای شبیه سازی ریخته گری است. با شبیه سازی می توان نحوه پر شدن قالب، محل آخرین نواحی منجمد شونده و احتمال ایجاد عیوب انقباضی را پیش بینی کرد.
این کار به مهندس اجازه می دهد پیش از ساخت مدل و تولید تعداد زیادی قطعه، مشکلات احتمالی را شناسایی کند.
در ریخته گری استیل، شبیه سازی زمانی بیشترین ارزش را دارد که همراه با تجربه عملی، اطلاعات واقعی آلیاژ و داده های فرآیند استفاده شود. نرم افزار به تنهایی جایگزین دانش ریخته گری نیست، اما می تواند ابزار بسیار قدرتمندی برای تصمیم گیری باشد.
اگر تولید قطعه شما با مشکل ترک، تخلخل یا تغییرات ابعادی مواجه است، بررسی مهندسی پیش از تولید انبوه می تواند از هزینه های سنگین جلوگیری کند. برای ارزیابی امکان ساخت قطعه و دریافت مشاوره تخصصی ریخته گری استیل، مشخصات فنی یا نقشه قطعه را ارسال کنید.
اقدامات عملی برای جلوگیری از ترک ریشه پره
برای کاهش احتمال ترک در قطعات داپلکس می توان مجموعه ای از اقدامات را به صورت همزمان اجرا کرد.
اصلاح هندسه اتصال پره
استفاده از شعاع مناسب در محل اتصال پره به بدنه یکی از ساده ترین و موثرترین اقدامات است. این کار تمرکز تنش را کاهش می دهد و به جریان بهتر فلز نیز کمک می کند.
بهینه سازی سیستم راهگاهی
سیستم راهگاهی باید طوری طراحی شود که مذاب با حداقل تلاطم وارد قالب شود. محل ورود مذاب، تعداد ورودی ها و مسیر حرکت آن باید با هندسه قطعه هماهنگ باشد.
اصلاح سیستم تغذیه
محل و اندازه تغذیه باید با توجه به آخرین بخش منجمد شونده قطعه تعیین شود. تغذیه نامناسب یکی از عواملی است که می تواند عیوب انقباضی را افزایش دهد.
کنترل دمای مذاب
دمای ذوب، نگهداری و بارریزی باید تحت کنترل باشد. افزایش بی دلیل دما همیشه به معنی کیفیت بهتر نیست.
کنترل عملیات حرارتی
در فولادهای داپلکس، عملیات حرارتی مناسب می تواند به دستیابی به ساختار مطلوب و خواص مکانیکی مورد انتظار کمک کند. برنامه حرارتی باید بر اساس گرید آلیاژ و مشخصات قطعه تعیین شود.
بازرسی مرحله ای
بهتر است کنترل کیفیت فقط به محصول نهایی محدود نشود. بررسی مواد اولیه، آنالیز مذاب، دمای بارریزی، کیفیت قالب و نتایج تست های غیر مخرب می تواند به شناسایی زودهنگام مشکل کمک کند.
چرا انتخاب پیمانکار مناسب در ریخته گری استیل اهمیت دارد؟
تولید قطعات داپلکس با کیفیت پایدار، به تجهیزات مناسب و تجربه عملی نیاز دارد. یک مجموعه حرفه ای باید بتواند از مرحله بررسی نقشه تا طراحی فرآیند، ذوب، قالب گیری، ریخته گری، عملیات حرارتی و بازرسی نهایی را به صورت هماهنگ مدیریت کند.
در ریخته گری استیل، تجربه اپراتور و مهندس فرآیند اهمیت زیادی دارد؛ زیرا بسیاری از مشکلات تنها با مشاهده یک عدد در گزارش آزمایشگاهی قابل تشخیص نیستند.
انتخاب مجموعه ای که سابقه تولید قطعات مشابه داشته باشد، می تواند احتمال تکرار عیوب را کاهش دهد و هزینه های اصلاحی را کنترل کند.
ریخته گری استیل برای قطعات حساس صنعتی
اگر قطعه شما دارای پره، ضخامت متغیر، هندسه پیچیده یا الزامات مکانیکی و خوردگی بالا است، فرآیند تولید باید از ابتدا با رویکرد مهندسی طراحی شود.
در ریخته گری استیل می توان با بررسی دقیق نقشه، انتخاب آلیاژ مناسب، طراحی قالب و راهگاهی، کنترل مذاب و استفاده از روش های بازرسی مناسب، کیفیت قطعه را افزایش داد.
به جای اینکه پس از تولید قطعه معیوب به دنبال مقصر بگردیم، بهتر است از ابتدا فرآیند را برای جلوگیری از ایجاد عیب طراحی کنیم.
چک لیست عیب یابی ترک ریشه پره
اگر در قطعه داپلکس خود ترک مشاهده کرده اید، موارد زیر را بررسی کنید:
- محل دقیق ترک روی قطعه
- جهت و عمق ترک
- تغییرات ضخامت در محل ترک
- شعاع اتصال پره به بدنه
- دمای بارریزی
- زمان و شرایط نگهداری مذاب
- آنالیز شیمیایی
- وضعیت سیستم راهگاهی
- وضعیت تغذیه
- کیفیت قالب و ماهیچه
- شرایط انجماد
- عملیات حرارتی
- نتایج تست مایع نافذ
- نتایج رادیوگرافی یا اولتراسونیک
- نتایج بررسی متالوگرافی
با بررسی این موارد می توان مشخص کرد که ترک بیشتر به طراحی، انجماد، تغذیه، قالب، ترکیب شیمیایی یا عملیات حرارتی مربوط است.
جمع بندی؛ ترک ریشه پره معمولا یک مقصر ندارد
ترک ریشه پره در قطعات داپلکس را نمی توان همیشه به یک عامل مشخص نسبت داد. در بسیاری از موارد، ترکیبی از طراحی نامناسب، تمرکز تنش، تغذیه ناکافی، شرایط نامناسب انجماد، دمای بارریزی، کیفیت قالب و عملیات حرارتی باعث ایجاد مشکل می شود.
به همین دلیل، در ریخته گری استیل باید فرآیند تولید به صورت یک سیستم یکپارچه بررسی شود. اصلاح تنها یک پارامتر، بدون توجه به سایر عوامل، ممکن است مشکل را حل نکند.
اگر هدف شما تولید قطعات داپلکس با کیفیت بالا و کاهش ریسک ترک و عیوب ریخته گری است، همکاری با یک مجموعه متخصص می تواند تفاوت قابل توجهی در نتیجه نهایی ایجاد کند.
برای دریافت مشاوره تخصصی ریخته گری استیل، بررسی نقشه قطعه و انتخاب فرآیند مناسب، همین امروز با کارشناسان ما در ارتباط باشید. کافی است نقشه، ابعاد، گرید آلیاژ و شرایط کاری قطعه را ارسال کنید تا امکان تولید و نکات مهم فرآیند بررسی شود.
سوالات متداول درباره ترک در ریخته گری داپلکس
آیا ترک ریشه پره همیشه به دلیل کیفیت پایین فولاد است؟
خیر. کیفیت مواد اولیه تنها یکی از عوامل احتمالی است. طراحی قطعه، سیستم تغذیه، شرایط انجماد، قالب، دمای بارریزی و عملیات حرارتی نیز می توانند در ایجاد ترک نقش داشته باشند.
آیا تغییر دمای بارریزی مشکل ترک را حل می کند؟
در برخی شرایط ممکن است موثر باشد، اما کاهش یا افزایش دما بدون بررسی علت اصلی می تواند مشکل دیگری ایجاد کند. در ریخته گری استیل دمای مناسب باید بر اساس گرید آلیاژ، ابعاد قطعه و طراحی قالب تعیین شود.
بهترین روش برای پیدا کردن علت ترک چیست؟
ترکیب بررسی ظاهری، تست های غیر مخرب، بررسی فرآیند تولید و در صورت نیاز متالوگرافی معمولا نتیجه دقیق تری ایجاد می کند. اگر امکان شبیه سازی نیز وجود داشته باشد، می توان رفتار پر شدن و انجماد را بهتر بررسی کرد.
آیا اصلاح طراحی پره موثر است؟
بله. اصلاح شعاع اتصال، کاهش تمرکز تنش و کنترل تغییرات ناگهانی ضخامت می تواند تاثیر قابل توجهی در کاهش احتمال ترک داشته باشد.
چرا باید تولید قطعات داپلکس را به متخصص ریخته گری استیل سپرد؟
زیرا تولید قطعات داپلکس نیازمند کنترل همزمان ترکیب شیمیایی، ذوب، قالب، تغذیه، انجماد، عملیات حرارتی و بازرسی است. تجربه در ریخته گری استیل می تواند زمان آزمون و خطا و هزینه تولید قطعات معیوب را کاهش دهد.
آماده تولید قطعه داپلکس خود هستید؟
ترک ریشه پره یک هشدار جدی است، اما در بسیاری از موارد با عیب یابی اصولی می توان علت آن را شناسایی و فرآیند را اصلاح کرد. اگر به دنبال تولید مطمئن قطعات فولادی، داپلکس و قطعات صنعتی پیچیده هستید، انتخاب یک شریک تولیدی متخصص اهمیت زیادی دارد.
همین حالا نقشه یا مشخصات قطعه خود را ارسال کنید و برای بررسی فرآیند ریخته گری استیل و راهکار کاهش عیوب، با کارشناسان ما مشورت کنید.
ریخته گری استیل حرفه ای یعنی کنترل فرآیند از طراحی تا قطعه نهایی؛ نه فقط پر کردن قالب.