در صنایع نفت، گاز، پتروشیمی، آب شیرین کن، نیروگاه، صنایع دریایی و فرآیندهای شیمیایی، انتخاب متریال مناسب برای اجزای دوار پمپ اهمیت بسیار زیادی دارد. ایمپلر پمپ یکی از حساس ترین قطعات در پمپ های سانتریفیوژ است و باید همزمان در برابر خوردگی، سایش، تنش های مکانیکی، سرعت دورانی بالا و شرایط دشوار سیال مقاومت کافی داشته باشد.
در چنین شرایطی، استفاده از فولادهای زنگ نزن سوپر داپلکس مانند UNS S32760 می تواند گزینه ای مناسب برای بسیاری از کاربردهای سخت صنعتی باشد. البته در زمان سفارش و طراحی باید توجه داشت که اصطلاح 2507 و UNS S32760 دقیقا معادل یکدیگر نیستند. گرید رایج 2507 معمولا با UNS S32750 شناخته می شود، در حالی که S32760 یک سوپر داپلکس متفاوت است که در خانواده آلیاژهای 25 درصد کروم قرار می گیرد. برای قطعات ریختگی S32760 نیز باید گرید ریختگی متناظر و استاندارد سفارش به صورت دقیق در اسناد فنی مشخص شود.
در این میان، انتخاب یک مجموعه متخصص در ریخته گری استیل می تواند تفاوت قابل توجهی در کیفیت نهایی ایمپلر ایجاد کند. یک ایمپلر موفق فقط با انتخاب آلیاژ مناسب تولید نمی شود، بلکه طراحی هیدرولیکی، طراحی الگو، فرآیند ذوب و ریخته گری، عملیات حرارتی، کنترل فازهای متالورژیکی، ماشینکاری، بالانس و بازرسی نهایی همگی باید به صورت یک زنجیره به هم پیوسته مدیریت شوند.
اگر برای پروژه خود به دنبال ساخت ایمپلر مقاوم در برابر خوردگی و مناسب برای شرایط سخت صنعتی هستید، استفاده از خدمات تخصصی ریخته گری استیل می تواند نقطه شروع مناسبی برای تبدیل نقشه مهندسی به یک قطعه صنعتی قابل اعتماد باشد.
چرا سوپر داپلکس S32760 برای ساخت ایمپلر پمپ اهمیت دارد؟
سوپر داپلکس ها ترکیبی از فازهای فریت و آستنیت دارند و به همین دلیل می توانند مجموعه ای از خواص مکانیکی و خوردگی مطلوب را ارائه دهند. S32760 در دسته فولادهای سوپر داپلکس قرار می گیرد و برای محیط هایی که مقاومت بالا در برابر خوردگی موضعی، خوردگی حفره ای و خوردگی تحت تنش مورد نیاز است، مورد توجه قرار می گیرد.
ایمپلر پمپ در تماس مستقیم یا غیر مستقیم با سیال قرار دارد و بسته به نوع فرآیند ممکن است با آب شور، آب دریا، محلول های حاوی کلراید، سیالات شیمیایی یا محیط های فرآیندی خورنده مواجه شود. بنابراین استفاده از آلیاژی با مقاومت خوردگی بالا می تواند عمر کاری قطعه را افزایش دهد.
در کنار خواص خوردگی، استحکام مکانیکی مناسب نیز اهمیت دارد. پره های ایمپلر تحت اثر نیروی گریز از مرکز، فشار هیدرولیکی و ارتعاش قرار می گیرند. به همین دلیل در ریخته گری استیل باید علاوه بر ترکیب شیمیایی، کیفیت ساختار متالورژیکی و نبود عیوب داخلی نیز کنترل شود.
یک نکته مهم درباره عبارت سوپر داپلکس 2507 و UNS S32760
یکی از اشتباهات رایج در سفارش گذاری، استفاده همزمان از عبارت 2507 و UNS S32760 به عنوان یک گرید واحد است. در واقع، 2507 به صورت متداول برای UNS S32750 استفاده می شود و UNS S32760 گرید متفاوتی در خانواده سوپر داپلکس است. منابع فنی نیز S32750 و S32760 را به عنوان دو گرید مجزا معرفی می کنند.
این تفاوت در پروژه های صنعتی اهمیت زیادی دارد؛ زیرا مشخصات خرید، ترکیب شیمیایی، استاندارد ریخته گری، عملیات حرارتی، الزامات بازرسی و گواهینامه متریال باید دقیقا با گرید سفارش داده شده هماهنگ باشد.
بنابراین هنگام سفارش ریخته گری استیل بهتر است به جای عبارت کلی «ایمپلر 2507»، مشخصات کامل آلیاژ، UNS، استاندارد قطعه ریختگی، شرایط سرویس و الزامات کنترل کیفیت در مدارک فنی درج شود.
این کار از اختلاف میان طراحی، تامین متریال و تولید جلوگیری می کند و مسیر کنترل کیفیت را نیز شفاف تر خواهد کرد.
مراحل طراحی ایمپلر پمپ سوپر داپلکس
طراحی ایمپلر فقط به ترسیم هندسه پره ها محدود نمی شود. طراحی موفق باید عملکرد هیدرولیکی، مقاومت مکانیکی، قابلیت تولید و امکان ماشینکاری را همزمان در نظر بگیرد.
در مرحله نخست، اطلاعات عملکردی پمپ شامل دبی، هد، سرعت دوران، نوع سیال، دمای کاری، فشار، چگالی و شرایط مکش جمع آوری می شود. سپس بر اساس این اطلاعات، هندسه اولیه ایمپلر تعیین می شود.
تعداد پره ها، قطر ورودی و خروجی، زاویه پره، عرض کانال ها، ضخامت پره و شکل هاب از پارامترهای مهم هستند.
پس از طراحی اولیه، مدل سه بعدی تهیه می شود و در صورت نیاز تحلیل های هیدرولیکی و CFD برای بررسی مسیر جریان انجام می گیرد. در پروژه های حساس، تحلیل تنش و بررسی نیروی گریز از مرکز نیز اهمیت دارد.
در نهایت مدل باید برای فرآیند ریخته گری استیل نیز آماده شود. یعنی مواردی مانند ضخامت های موضعی، شیب خروج الگو، نواحی تمرکز انقباض، محل تغذیه ها و قابلیت ماشینکاری باید در مدل نهایی لحاظ شوند.
نقش ریخته گری استیل در ساخت ایمپلر
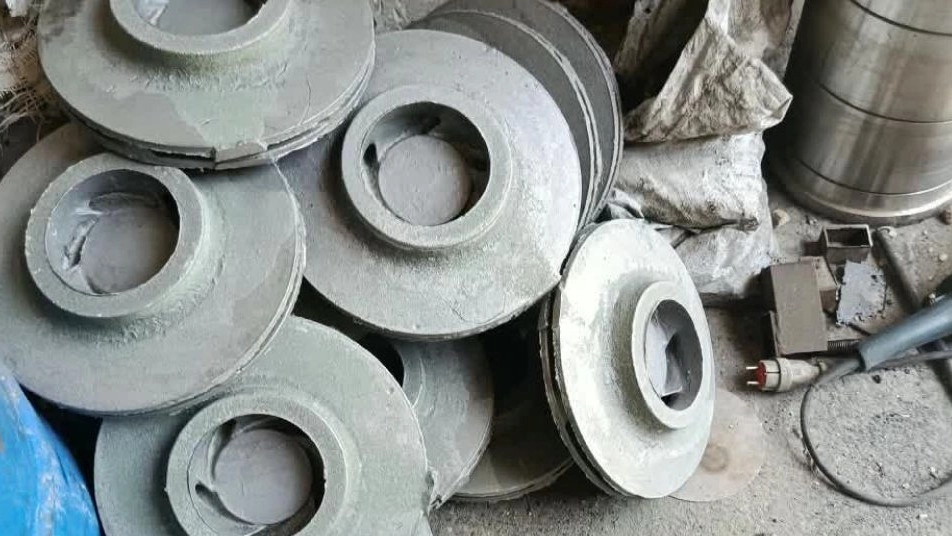
فرآیند ریخته گری استیل برای ساخت ایمپلرهای پیچیده، به ویژه قطعاتی که دارای پره های متعدد و کانال های هیدرولیکی هستند، اهمیت زیادی دارد. در این روش می توان هندسه های پیچیده را با کاهش عملیات اتصال و مونتاژ تولید کرد.
اما سوپر داپلکس ها نسبت به بسیاری از فولادهای معمولی نیازمند کنترل دقیق تر فرآیند ذوب، انجماد و عملیات حرارتی هستند. کنترل ترکیب شیمیایی و شرایط سرد شدن برای دستیابی به ساختار متالورژیکی مطلوب اهمیت دارد.
در قطعات ریختگی سوپر داپلکس، کنترل نسبت فریت و آستنیت و جلوگیری از تشکیل فازهای نامطلوب از موضوعات کلیدی است. عملیات حرارتی محلولی و سرد کردن کنترل شده می تواند بخش مهمی از فرآیند تولید باشد.
به همین دلیل انتخاب یک مجموعه متخصص در ریخته گری استیل که تجهیزات و تجربه لازم برای آلیاژهای سوپر داپلکس را داشته باشد، اهمیت زیادی دارد.
استانداردهای متریال برای قطعات سوپر داپلکس ریختگی
در پروژه های بین المللی باید میان استاندارد متریال کارشده و استاندارد قطعه ریختگی تفاوت قائل شد. برای S32760، منابع فنی آن را با UNS J93380 در قالب گرید ریختگی مرتبط با ASTM A890 Grade 6A معرفی می کنند. برای قطعات تحت فشار نیز ASTM A995 Grade 6A از مراجع مرتبط با قطعات ریختگی سوپر داپلکس است.
در پروژه های اروپایی نیز بسته به مشخصات سفارش و طراحی، استانداردهای EN مرتبط با فولادهای ریختگی ضد زنگ و سوپر داپلکس می توانند مورد استفاده قرار گیرند.
نکته مهم این است که استاندارد نهایی باید بر اساس مشخصات پروژه، طراحی پمپ، الزامات کارفرما و استاندارد مرجع تجهیز تعیین شود و نباید صرفا بر اساس نام تجاری آلیاژ انتخاب شود.
کنترل کیفیت در ریخته گری استیل سوپر داپلکس
کیفیت ایمپلر از زمان آماده سازی مواد اولیه آغاز می شود. در یک فرآیند حرفه ای ریخته گری استیل، کنترل ترکیب شیمیایی باید با استفاده از تجهیزات مناسب انجام شود تا عناصر اصلی آلیاژ در محدوده مشخصات فنی قرار داشته باشند.
پس از ذوب و ریخته گری، عملیات حرارتی باید مطابق دستورالعمل تایید شده انجام شود. هدف از این مرحله دستیابی به ساختار متالورژیکی مناسب و کاهش احتمال تشکیل فازهای ناخواسته است.
سپس بازرسی های غیر مخرب می توانند بر اساس مشخصات پروژه انجام شوند. روش هایی مانند بازرسی چشمی، مایع نافذ، تست ذرات مغناطیسی، اولتراسونیک و رادیوگرافی، بسته به هندسه قطعه و سطح حساسیت پروژه، قابل بررسی هستند.
برای ایمپلرهای مهم، ارائه مستندات کامل کنترل کیفیت از جمله گواهی مواد، نتایج آنالیز شیمیایی، گزارش عملیات حرارتی و گزارش بازرسی های غیر مخرب می تواند بخش مهمی از مدارک تحویل باشد.
ماشینکاری ایمپلر پس از ریخته گری
پس از ریخته گری استیل، قطعه معمولا به ماشینکاری دقیق نیاز دارد. سطوح نشیمن، سوراخ محور، محل خار، قطرهای مرجع و سایر نواحی حساس باید مطابق نقشه مهندسی ماشینکاری شوند.
در ایمپلر، دقت هندسی اهمیت ویژه ای دارد؛ زیرا کوچک ترین خطا در برخی نواحی می تواند بر عملکرد هیدرولیکی یا بالانس قطعه تاثیر بگذارد.
فرآیند ماشینکاری باید به گونه ای برنامه ریزی شود که ضمن حفظ ضخامت های طراحی شده، ابعاد نهایی در محدوده تلرانس نقشه قرار گیرند.
در پروژه های صنعتی، بهتر است قطعه پس از ماشینکاری نیز تحت کنترل ابعادی قرار گیرد و گزارش اندازه گیری با نقشه مرجع تطبیق داده شود.
بالانس ایمپلر بر اساس استانداردهای بین المللی
بالانس یکی از مهم ترین مراحل تولید ایمپلر پمپ است. عدم تعادل در قطعه دوار می تواند موجب افزایش ارتعاش، بار اضافی روی یاتاقان ها و کاهش عمر تجهیزات شود.
در API 610، برای اجزای دوار اصلی مانند ایمپلر، الزامات بالانس دینامیکی مطرح شده و در ویرایش های مختلف این استاندارد به استانداردهای سری ISO برای تعیین کیفیت بالانس ارجاع شده است. در ویرایش های جدید API 610، ISO 21940-11 و Grade G2.5 به عنوان مبنای عمومی بالانس قطعات دوار اصلی مطرح شده است.
در نتیجه، در پروژه ای که ایمپلر مطابق API 610 سفارش داده می شود، فرآیند بالانس باید بر اساس ویرایش دقیق استاندارد و الزامات خرید پروژه انجام شود.
این موضوع نشان می دهد که ریخته گری استیل تنها مرحله ساخت قطعه نیست؛ بلکه بالانس و کنترل نهایی نیز بخشی از زنجیره تولید یک ایمپلر استاندارد محسوب می شود.
تست و بازرسی نهایی ایمپلر
پس از تکمیل ریخته گری استیل و ماشینکاری، ایمپلر باید از نظر ابعادی، ظاهری و در صورت نیاز متالورژیکی و غیر مخرب بررسی شود.
کنترل قطرها، ضخامت پره ها، محل سوراخ محور، تلرانس های هندسی و وضعیت سطح از جمله موارد مهم هستند.
در پروژه های حساس، تست های غیر مخرب باید بر اساس مشخصات فنی خرید و استاندارد مرجع انتخاب شوند. همچنین در صورت نیاز می توان نمونه های متالورژیکی و تست های مکانیکی را برای تایید خواص ماده انجام داد.
هدف از این کنترل ها فقط تایید ظاهر قطعه نیست؛ بلکه باید اطمینان حاصل شود که ایمپلر از نظر متریال، ساختار، ابعاد و بالانس با الزامات طراحی مطابقت دارد.
مزایای انتخاب ریخته گری استیل تخصصی برای ساخت ایمپلر
استفاده از خدمات تخصصی ریخته گری استیل برای ساخت ایمپلر مزایای متعددی دارد.
نخست اینکه امکان تولید هندسه های پیچیده پره ها و هاب فراهم می شود. دوم اینکه می توان فرآیند تولید را از مرحله مدل سازی و طراحی الگو تا ریخته گری، عملیات حرارتی، ماشینکاری و کنترل کیفیت یکپارچه کرد.
همچنین وقتی سازنده تجربه کافی در زمینه فولادهای ضد زنگ و سوپر داپلکس داشته باشد، ریسک بروز مشکلاتی مانند تخلخل، ترک، عیوب انقباضی و ساختار متالورژیکی نامطلوب کاهش پیدا می کند.
برای پروژه هایی که توقف پمپ هزینه زیادی ایجاد می کند، سرمایه گذاری روی کیفیت ریخته گری استیل می تواند در بلندمدت بسیار اقتصادی تر از استفاده از قطعات ارزان اما کم کیفیت باشد.
ریخته گری استیل برای صنایع نفت، گاز و پتروشیمی
صنایع نفت، گاز و پتروشیمی از مهم ترین مصرف کنندگان قطعات مقاوم به خوردگی هستند. در این صنایع، ایمپلر پمپ ممکن است در شرایطی فعالیت کند که ترکیب فشار، دما، سرعت و خورندگی سیال، انتخاب متریال را بسیار حساس کند.
سوپر داپلکس ها به دلیل ترکیب مناسب مقاومت مکانیکی و خوردگی، برای بسیاری از این کاربردها مورد توجه هستند.
در چنین پروژه هایی، فرآیند ریخته گری استیل باید با مدارک مهندسی، الزامات متریال، استاندارد پمپ و برنامه کنترل کیفیت پروژه هماهنگ باشد.
اگر هدف شما تامین ایمپلر برای یک پروژه صنعتی است، پیشنهاد می شود قبل از ساخت، اطلاعاتی مانند نقشه، مدل سه بعدی، ظرفیت پمپ، سرعت دوران، نوع سیال و استاندارد مورد نیاز را در اختیار سازنده قرار دهید تا امکان بررسی فنی دقیق وجود داشته باشد.
چرا کیفیت ریخته گری استیل مستقیما بر عمر ایمپلر تاثیر دارد؟
یک ایمپلر ممکن است از آلیاژی گران قیمت ساخته شده باشد، اما اگر فرآیند ریخته گری استیل به درستی کنترل نشده باشد، عملکرد نهایی قطعه مطابق انتظار نخواهد بود.
عیوب داخلی، تخلخل، آخال های غیر فلزی، ساختار نامناسب و فازهای ناخواسته می توانند خواص مکانیکی و خوردگی قطعه را تحت تاثیر قرار دهند.
از طرف دیگر، طراحی نامناسب سیستم راهگاهی یا تغذیه می تواند باعث ایجاد نواحی دارای انقباض و عیوب ریخته گری شود.
بنابراین در یک پروژه حرفه ای، قیمت آلیاژ تنها یکی از عوامل هزینه است و کیفیت فرآیند ریخته گری استیل اهمیت بسیار بیشتری در قابلیت اطمینان قطعه دارد.
انتخاب سازنده مناسب برای ایمپلر سوپر داپلکس
برای انتخاب سازنده ایمپلر، صرفا مقایسه قیمت کافی نیست. سابقه ساخت قطعات مشابه، تجهیزات ذوب و ریخته گری، توانایی انجام عملیات حرارتی، ماشینکاری دقیق، تجهیزات بالانس و امکانات بازرسی باید مورد بررسی قرار گیرد.
همچنین بهتر است پیش از سفارش مشخص شود که سازنده چه مدارکی را تحویل می دهد و آیا امکان ارائه گزارش های کنترل کیفیت، آنالیز شیمیایی، عملیات حرارتی، تست های غیر مخرب و گزارش بالانس وجود دارد یا خیر.
یک تامین کننده حرفه ای ریخته گری استیل باید بتواند مسیر تولید قطعه را از روی نقشه تا محصول نهایی به صورت مستند مدیریت کند.
جمع بندی؛ از طراحی تا تولید ایمپلر با ریخته گری استیل
طراحی و ساخت ایمپلر پمپ از سوپر داپلکس S32760 یک فرآیند تخصصی است که به ترکیبی از مهندسی هیدرولیک، طراحی مکانیکی، متالورژی، ریخته گری، عملیات حرارتی، ماشینکاری و کنترل کیفیت نیاز دارد.
در این مسیر، انتخاب صحیح گرید متریال اهمیت زیادی دارد. همچنین باید توجه داشت که عبارت 2507 معمولا به UNS S32750 اشاره دارد و نباید بدون بررسی فنی به جای UNS S32760 استفاده شود. برای S32760 ریختگی، استانداردها و شناسه های متناظر باید در اسناد پروژه به صورت دقیق مشخص شوند.
از سوی دیگر، رعایت الزامات استانداردهایی مانند API 610 و استانداردهای ISO مرتبط با بالانس، به ویژه در پروژه های حساس، می تواند نقش مهمی در قابلیت اطمینان ایمپلر داشته باشد.
اگر به دنبال تولید ایمپلر سفارشی برای پمپ صنعتی، قطعات مقاوم به خوردگی یا ساخت قطعات سوپر داپلکس هستید، همکاری با یک مجموعه متخصص در ریخته گری استیل می تواند کیفیت، دقت و قابلیت اطمینان قطعه نهایی را به شکل قابل توجهی افزایش دهد.
سفارش ساخت ایمپلر و دریافت مشاوره ریخته گری استیل
آیا نقشه ایمپلر پمپ دارید و به دنبال یک سازنده برای تولید قطعه از سوپر داپلکس هستید؟
نقشه، مدل سه بعدی، مشخصات متریال و اطلاعات کاری پمپ را ارسال کنید تا امکان سنجی ساخت، انتخاب روش ریخته گری استیل، بررسی عملیات حرارتی، ماشینکاری و الزامات کنترل کیفیت بررسی شود.
برای دریافت مشاوره فنی و استعلام قیمت ساخت ایمپلر سوپر داپلکس، همین امروز مشخصات قطعه خود را برای واحد فروش و مهندسی ریخته گری استیل ارسال کنید.
ریخته گری استیل تخصصی، از طراحی الگو تا تولید قطعه نهایی؛ راهکاری برای ساخت ایمپلرهای صنعتی مقاوم و قابل اعتماد.